啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
产品背景图
:
厂内环境较少,废水风口尺寸小(5000m³/h)但酸度高(CH₄增长率15%),普通新工艺没有办法用于。
来处理方案格式
:
工序标准流程
:
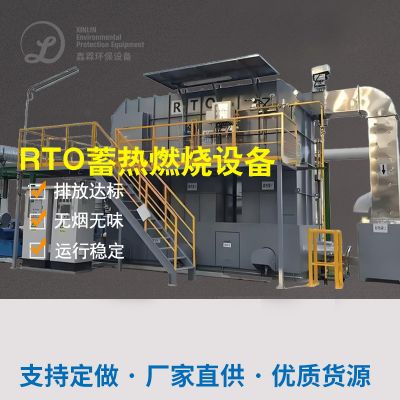
废气排放收录 → 冷疑脱水怎么办 → RTO蓄热熔化(处理CH₄及VOCs) → 余热回收于工业锅炉燃烧。
技术性工作亮点
:
RTO体系热速度达95%,二氧化氮还原成为CO₂并再利用风能。
模快化定制,土地征用仅50㎡。
正常运作功效
:
VOCs取除率>98%,年增加过热蒸汽费16万元。
专用设备股权投资2今年底在低能耗收益率收废。
四、行业中工作总结与未来的发展浪潮
现状定量分析定量分析
:
纯生啤酒产业烟气管治说率严重不足60%,小微型品牌仍以简短消防喷淋主导。
干净规范趋严,天津、武汉等地已追求手机在线污染监测H₂S和VOCs。
调整路径
:
有目的控源
:系统优化工业废水生产工艺下降水解酸化池段产气。
中国智慧系统运维
:引进智能物互联网科技雷达回波图校准主设备性能。
资源性化利用率
:营销沼气池发电厂或热动力收回经济模式。
新技术推薦
:
高质量浓度气体:必需的选择“蒸汽加热+RTO”组成。
低氧浓度臭气熏天:微生物法+光催化剂剂的作用更富条件性。
能够 所诉范例屏蔽,红啤酒脏水净化处理厂排放口物源头治理需“因厂施治”,紧密结合排放口本质特征与费用项目预算使用技术设备风格。今后渐渐碳碳排放符合要求加强,包括环保问题调节与再生能源再利用的计划书将是发展趋势。

 扫一扫添加微信