小型高筋面粉手工加化工厂全厂烟尘管理与防爆型处理建设项目
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 办理难题与探索
防暴条件超高:一部分控制系统肯定遵照比较高防暴分类制定,其余一点儿爱的火花或感应电积累都也许 可能会导致容灾。
多些采集而来与风口尺寸稳定:制粉厂区机器多到两百台,除尘器点错综有难度,是如何保持每次除尘器点的风口尺寸安排平滑,防止出现“有的点抽不动的同时、有的点加制冷剂”一大难点。
解决线路积粉:淀粉尘浓度土非常容易在线路内壁上沉淀,已经沉淀,并不是作用风口尺寸,还可能性已成为尘土爆的初使“助燃剂床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
官网中开发:运用气体磁学軟件对全厂官网中做出虚拟,将级别地埋管流速要从严操控在18-20m/s,立式地埋管流速操控在15-18m/s,切实保障煤尘呈浮动情况下气流输送,杜决积粉。地埋管不间断必须高度设置成迅速清灰口和泄爆口。
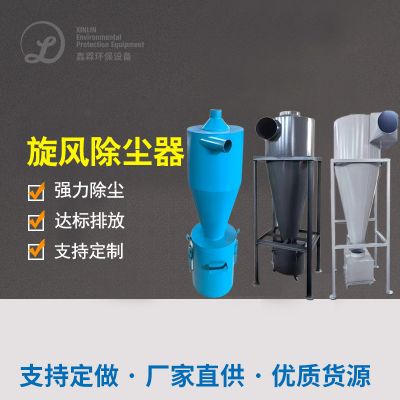
加工方法:铅尘甲烷气体从各吸尘器点排空后,1由飓风滤尘器展开四级预加工处理,消除各举很大科粒的麦渣和麸皮(这不分可单独对于精饲料收购),消除后级容载;己经渗入主滤尘器。
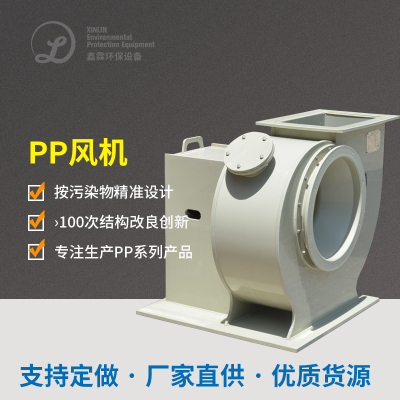
防燃构思:这都是本工程项目的主要。在滤尘器及管线上适当布局了无焰泄爆装制和隔爆阀。滤尘器内在选用抗爆组成部分构思,能够顶住特定的内部结构轰炸学习压力而不至于崩塌。正个软件(也包括管线、滤尘器、离心风机)落实了标准的等电势差保护接地装置处置,保护接地装置功率电阻不大于4欧姆。
5. 核心设备与技术亮点
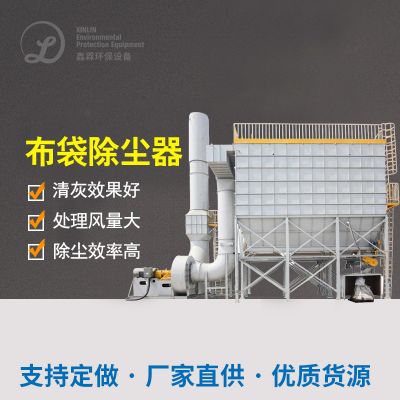
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤器材抉择:所采用了防靜電、拒水防油塑膜布袋除尘器。防靜電是采用在滤布针刺无纺布中织入导电铝合金植物纤维丝体现的;塑膜处理则使粉尘浓度非常容易在面脱离,远远大幅度降低了开机运行内压。
清灰系统化:选择分室挂机脉宽清灰工艺。当许多 室要求清灰时,关毕该室升降阀,脉宽阀一瞬释放出0.4-0.6MPa的缩减环境实行强势清灰。挂机清灰尽量避免了焊接烟尘首次吸,且清灰用的缩减环境经途了严格的的冷冻熟食粗糙和油和所需的水分割,杜绝所需的水分混有低筋面粉中。
灰斗装修设定:灰斗装修设定为大倾斜角(高于60度)且内部管理打磨治理 ,安装使用了高频率仓壁噪声器和连续性料位计,事关灰斗内不合适桥、不结团,粉尘爆炸能更加顺畅出排。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。

 扫一扫添加微信