肉制品加工废水怎么处理方法|肉制品加工废水处理案例
内容背景图片
该火腿补救厂属于西北中北部,日补救活猪500头,年产量特殊火腿纺织品三万吨。时间推移生产工作总量范畴,应有废水补救方法补救服务设施已不了足够排污条件单位,需要持续进行改造。的投资项目总的投资1200亿元,规划补救功能为1500m³/d,规范补救后水质检测达成《肉制品补救企业水废弃物物排污条件单位》(GB13457-92)三级条件单位。
废渣物质与起源
废污水基本來原于屠宰流水线、腌渍、蒸炒、制冷等加工过程,兼备左右特征 :
高含量生产污废水 :COD含量3000-6000mg/L,BOD含量1500-3500mg/L
高自动隐藏物:SS有机废气浓度800-1500mg/L,包含有大批毛油和肉屑
高氮磷分量:NH3-N溶度150-300mg/L,TP溶度50-100mg/L
污水水质起伏大:不一样的生产加工时间污废水 氧浓度一定的差异为显著
解决制作工艺步骤
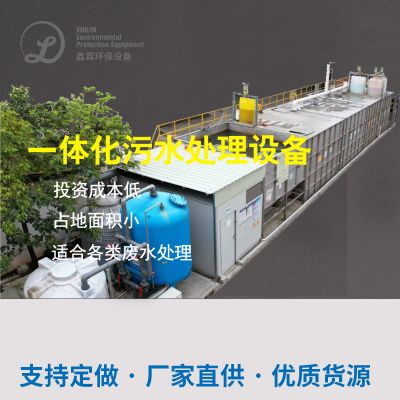
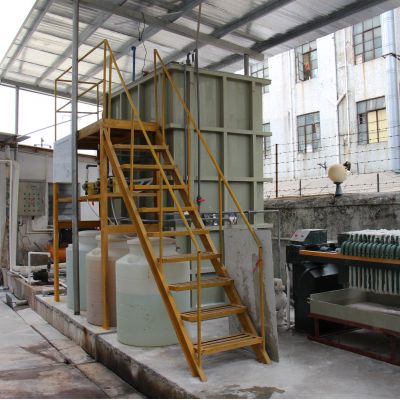
用到"规范化加工处理这一方面+厌氧反应器+好氧+进一步加工处理"团体工艺技术:
预外理价段
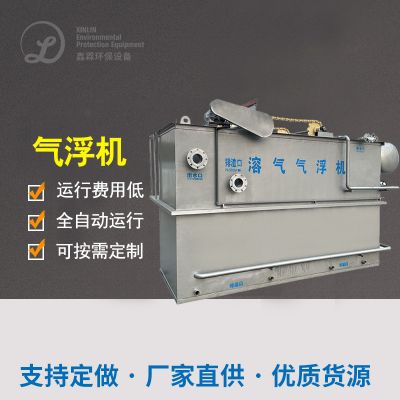
:除雾器→调整池→气浮池(取除大小粒杂物和浮油)
活性污泥法工作
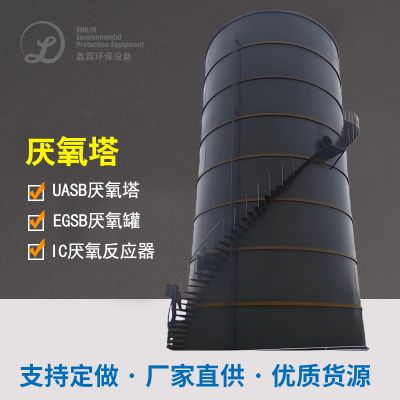
:UASB作用器(COD除掉率60-70%)
好氧除理
:A²/O工艺设计(此次脱氮除磷)
层次外理
:混凝土析出→黏胶纤维滤池→UV紫外线清洗
淤泥整理
:活性污泥浓缩液→带式带式压滤机脱水情况→土石方代理
关键的参数设置:UASB生理生物反应器HRT=24h,A²/O平台HRT=18h,MLSS=3500mg/L
以后成果
項目操作比较稳定后监控数据资料表明:
COD弄掉率≥95%,出水出水COD<80mg/L
BOD洗去率≥97%,水流BOD<20mg/L
SS弄掉率≥93%,出水量SS<50mg/L
NH3-N去掉率≥90%,出水出水NH3-N<10mg/L
TP彻底清除率≥85%,水流TP<0.5mg/L
润滑油避开率≥98%,留水润滑油<5mg/L
平台运作成本预算约1.两元/m³,年减少减排COD约2000吨,达成了电镀废水动态平衡未达标减排和自然无害化用。

 扫一扫添加微信